Mennyibe kerül valójában egy hegesztési varrat elkészítése? A Kemppi a lézer-, MAG- és TIG-hegesztés összehasonlításakor nemcsak a hegesztési sebességet vizsgálta, hanem azokat a tényezőket is, amelyek meghatározzák a gyártási költségeket. Ilyen például a munkaidő, a hozag- és segédanyagok felhasználása, a hőbevitel, az utómunka és az esetleges javítások. Megmutatjuk, hogyan eredményezhetnek jelentős megtakarítást az elsőre aprónak tűnő különbségek, ha több ezer hegesztési varratról van szó, és hogyan segíthet a lézerhegesztés a gyártókapacitás jobb kihasználásában, a hatékonyság növelésében és a gyártási költségek csökkentésében.
A sci-fi filmekben a fénykardokkal galaxisokat mentenek meg. A valóságban akár 20 másodperc megtakarítása is komoly versenyelőnyt jelenthet egy gyártóvállalat számára.
Húsz másodperc első hallásra elhanyagolhatónak tűnik. De mi történik, ha ezt a 20 másodpercet tízezerszer sikerül megtakarítani?
Az eredmény több mint 55 órányi felszabaduló gyártási idő. Ez közel hét teljes, nyolcórás műszaknak felel meg, amelyet a vállalat egy újabb gyártási sorozat befejezésére, az elmaradt megrendelések teljesítésére vagy akár a következő ügyfélprojekt elindítására fordíthat.
A hegesztési sebesség azért kap kiemelt figyelmet, mert könnyen mérhető. Elindítjuk a stoppert, elkészítjük a varratot, majd megállítjuk az órát.
A megrendelő azonban nem a hegesztési sebességért fizet, hanem az elkészült termékért. Ez pedig egészen más megvilágításba helyezi a költségek kérdését.
Mivel a gyártóvállalatok egyre nehezebben találnak megfelelően képzett hegesztő szakembereket, különösen fontossá vált, hogy a rendelkezésre álló munkaidőt a lehető leghatékonyabban használják ki.
A probléma egész Európát érinti. Az Európai Munkaügyi Hatóság (European Labour Authority) jelentése szerint a hegesztők és lángvágók az európai munkaerőpiac leginkább hiányszakmának számító foglalkozásai közé tartoznak.
A Kemppi lézer-, MAG- és TIG-hegesztési eljárásokat összehasonlító műszaki vizsgálata jól szemlélteti, milyen lehetőségeket kínálhat a megfelelő hegesztési technológia kiválasztása.
Mit vizsgált a Kemppi az összehasonlítás során?
A Kemppi 1, 2 és 3 mm vastagságú acéllemezeken készített sarokvarratokat hasonlított össze lézer-, MAG- és TIG-hegesztési eljárással.
A vizsgálat során az alábbi szempontokat mértük:
- Hegesztési sebesség
- Hőbevitel
- Villamosenergia-fogyasztás
- Védőgáz-felhasználás
- Hozaganyag-felhasználás
Az energiafogyasztásra, a védőgáz- és a hozaganyag-felhasználásra vonatkozó eredmények 200 mm hosszúságú próbavarratok alapján készültek.
Fontos hangsúlyozni, hogy az összehasonlítás nem jelenti azt, hogy a három hegesztési eljárás minden alkalmazásban egymás helyettesítője lehet.
A vizsgálat során készült varratok tényleges torokvastagsága például eltérő volt, amit a hozaganyag-felhasználás és a többi mérési eredmény értékelésekor is figyelembe kell venni.
A mérések ugyanakkor jól megmutatják, hogy a választott hegesztési eljárás milyen jelentős hatással lehet az egy varrat elkészítéséhez szükséges időre, valamint az energia- és anyagfelhasználásra.
Ezek a különbségek pedig közvetlenül befolyásolhatják a gyártás gazdaságosságát.
Mennyi gyártási idő takarítható meg a gyorsabb hegesztéssel?
Az 1, 2 és 3 mm vastagságú acéllemezeken végzett mérések során a következő hegesztési sebességeket kaptuk:
| Lemezvastagság | Lézerhegesztés | MAG-hegesztés | TIG-hegesztés |
| 1 mm | 82 cm/perc | 39 cm/perc | 8 cm/perc |
| 2 mm | 85 cm/perc | 57 cm/perc | 11 cm/perc |
| 3 mm | 88 cm/perc | 55 cm/perc | 10 cm/perc |
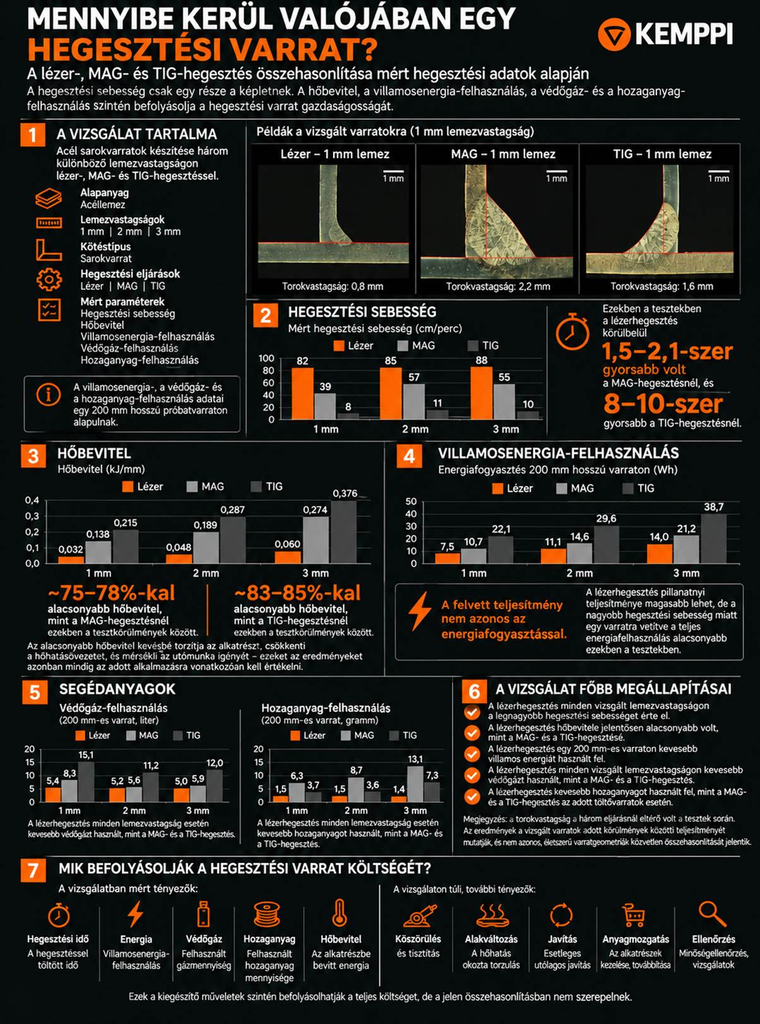
A vizsgálati körülmények között a lézerhegesztés körülbelül 1,5–2,1-szer gyorsabbnak bizonyult a MAG-hegesztésnél, a TIG-hegesztéshez képest pedig mintegy 8–10-szeres sebességet ért el.
Nézzük meg, mit jelentenek ezek a különbségek nagyobb gyártási mennyiség esetén!
A 2 mm vastagságú acéllemezeken végzett teszt során a lézerhegesztés sebessége 851 mm/perc, a MAG-hegesztésé 571 mm/perc, míg a TIG-hegesztésé 107 mm/perc volt.
Ha egy gyártóvállalatnak 10 000 darab, egyenként 200 mm hosszúságú hegesztési varratot kell elkészítenie, a mért sebességek alapján az egyes eljárásokkal megközelítőleg a következő hegesztési időkkel számolhat:
| Hegesztési eljárás | 10 000 db, egyenként 200 mm hosszú varrat elkészítésének ideje | 8 órás hegesztési műszakokra átszámítva |
| Lézerhegesztés | 39 óra | 4,9 műszak |
| MAG-hegesztés | 58 óra | 7,3 műszak |
| TIG-hegesztés | 312 óra | 39 műszak |
A mért hegesztési sebességek alapján ebben a példában a lézerhegesztéssel körülbelül 19 órányi hegesztési idő takarítható meg a MAG-hegesztéshez képest.
A TIG-hegesztéssel összehasonlítva a különbség még jelentősebb: megközelítőleg 272 óra.
Fontos hangsúlyozni, hogy ezek az értékek egy ellenőrzött körülmények között végzett mérés eredményeiből számított becslések. Kizárólag a hegesztési időre vonatkoznak, nem pedig a teljes gyártási időre, és nem tekinthetők a FastBeam 3 berendezéssel garantáltan elérhető megtakarításnak.
A számítások nem veszik figyelembe az előkészítést, az alkatrészek pozicionálását és illesztését, a munkavédelmi előírások betartásához szükséges műveleteket, az ellenőrzést és az egyéb gyártási feladatokat. Emellett a vizsgált hegesztési varratok geometriája is eltérő volt.
Az eredmények ugyanakkor jól szemléltetik, hogy a varratonként megtakarított néhány másodperc nagyobb gyártási mennyiség esetén akár több teljes műszaknyi időmegtakarítást is jelenthet.
Ennek gazdasági értéke azonban attól függ, hogyan hasznosítja a vállalat a felszabaduló kapacitást.
A megtakarított 19 óra például elegendő lehet egy újabb gyártási sorozat elkészítésére, vagy lehetőséget teremthet további megrendelések teljesítésére. Emellett a tapasztalt hegesztők több időt fordíthatnak azokra az összetettebb kötési feladatokra és alkalmazásokra, amelyek valóban igénylik a szaktudásukat.
Milyen szerepet kaphat a lézerhegesztés a gyártásban?
Ha a hegesztési kapacitás korlátozza a termelést, a vállalat növekedése szempontjából különösen fontossá válnak a következő kérdések:
- Hány alkatrész készíthető el a rendelkezésre álló hegesztési idő alatt?
- Mely hegesztési feladatok igényelnek valóban magas szintű szakértelmet és kézi munkát?
- Elvégezhetők-e az ismétlődő vagy arra alkalmas hegesztési feladatok más technológiával, hogy a tapasztalt szakemberek az összetettebb munkákra koncentrálhassanak?
A lézerhegesztés természetesen nem helyettesíti a hegesztő szakemberek tudását és tapasztalatát. A megfelelő hegesztési eljárás kiválasztása, a kötések kialakítása, az anyagismeret, a minőségellenőrzés és a biztonságos munkavégzés továbbra is alapvető fontosságú.
A megfelelő alkalmazásokban azonban a lézerhegesztés lehetőséget ad arra, hogy ugyanannyi munkaidő alatt több alkatrész készüljön el. Így a gyártóvállalatok újabb szakemberek felvétele nélkül is növelhetik a rendelkezésre álló hegesztési kapacitásuk kihasználtságát.
Mennyit számít, ha minden alkatrész elkészítésénél egyetlen percet megtakarítunk?
Ha egy technológiai fejlesztéssel alkatrészenként mindössze egy percet sikerül megtakarítani, az éves szinten a következő kapacitásnövekedést eredményezheti:
| Éves gyártási mennyiség | Megtakarított idő alkatrészenként 1 perc esetén |
| 1 000 db | 16,7 óra |
| 5 000 db | 83 óra |
| 10 000 db | 167 óra |
| 50 000 db | 833 óra |
| 100 000 db | 1 667 óra |
100 000 alkatrész esetén ez már több mint 200 nyolcórás műszaknyi megtakarítást jelent.
Mi történik a hegesztés után?
A gyártási idő csökkentésének nem a hegesztési sebesség növelése az egyetlen módja.
Legalább ilyen fontos lehet az utómunka és a javítások időigényének csökkentése.
Az alacsony hőbevitelt általában a hegesztési eljárások egyik műszaki jellemzőjeként említjük. Gazdasági szempontból azonban sokkal érdekesebb, hogy milyen hatással lehet a kisebb hőbevitel a hegesztést követő munkafolyamatokra.
A Kemppi vizsgálatai során a lézerhegesztés hőbevitele mindhárom vizsgált lemezvastagság esetén jelentősen alacsonyabb volt, mint a MAG- és TIG-hegesztésé.
A 2 mm vastagságú acéllemezen például a következő értékeket mértük:
- Lézerhegesztés: 0,048 kJ/mm
- MAG-hegesztés: 0,189 kJ/mm
- TIG-hegesztés: 0,287 kJ/mm
Ez azért fontos, mert a kisebb hőbevitel megfelelő alkalmazások esetén mérsékelheti a hegesztés okozta alakváltozásokat.
Az alakváltozások javítása pedig jelentős munkaidőt és költséget igényelhet.
A TWI európai hajógyártással kapcsolatos kutatása szerint bizonyos alkalmazásokban a méretpontatlanságok és a hegesztés okozta hődeformációk miatti javítási munkák költségét az új hajók építéséhez kapcsolódó munkaerőköltség 15–30%-ára becsülték.
A kutatás ezért a lézer- és lézerhibrid hegesztés egyik fontos gazdasági előnyeként emelte ki az alakváltozások mérséklését, valamint az egyengetési és javítási munkák csökkentésének lehetőségét.
Bizonyos esetekben tehát nagyobb megtakarítást jelenthet a hegesztés utáni munkafolyamatok egyszerűsítése, mint magának a hegesztésnek a felgyorsítása.
Nem véletlen, hogy a lézeres gyártástechnológiákkal kapcsolatos kutatások ma már nem kizárólag a hegesztési sebesség növelésére összpontosítanak.
A Fraunhofer ILT kutatóintézet az ipari lézeres gyártás legfontosabb fejlesztési területei között említi a rövidebb ciklusidőket, a selejtarány csökkentését, az alacsonyabb energiafogyasztást, a hatékonyabb anyagfelhasználást, a folyamatstabilitást és az egyenletes, megbízható minőséget.
Ezek a tényezők együttesen határozzák meg, hogy egy gyorsabb hegesztési eljárás valóban gazdaságosabbá teszi-e a sorozatgyártást.
Hogyan alakul a hozag- és segédanyagok felhasználása nagyobb gyártási mennyiség esetén?
A hegesztési költségek között olyan tételek is szerepelnek, amelyek egyetlen varrat esetében szinte elhanyagolhatónak tűnnek. Néhány gramm hozaganyag vagy néhány liter védőgáz megtakarítása önmagában nem jelentős összeg.
Több ezer vagy akár több tízezer hegesztési varrat esetén azonban ezek a különbségek már számottevő költségmegtakarítást eredményezhetnek.
A Kemppi 2 mm vastagságú acéllemezen végzett vizsgálatában, 200 mm hosszúságú hegesztési varrat esetén a következő eredményeket kaptuk:
| Segédanyag-felhasználás | Lézerhegesztés | MAG-hegesztés | TIG-hegesztés |
| Védőgáz-felhasználás varratonként | 5,2 l | 5,6 l | 11,2 l |
| Védőgáz-felhasználás 10 000 varrat esetén | 52 000 l | 56 000 l | 112 000 l |
| Hozaganyag-felhasználás varratonként | 1,5 g | 8,7 g | 3,6 g |
| Hozaganyag-felhasználás 10 000 varrat esetén | 15 kg | 87 kg | 36 kg |
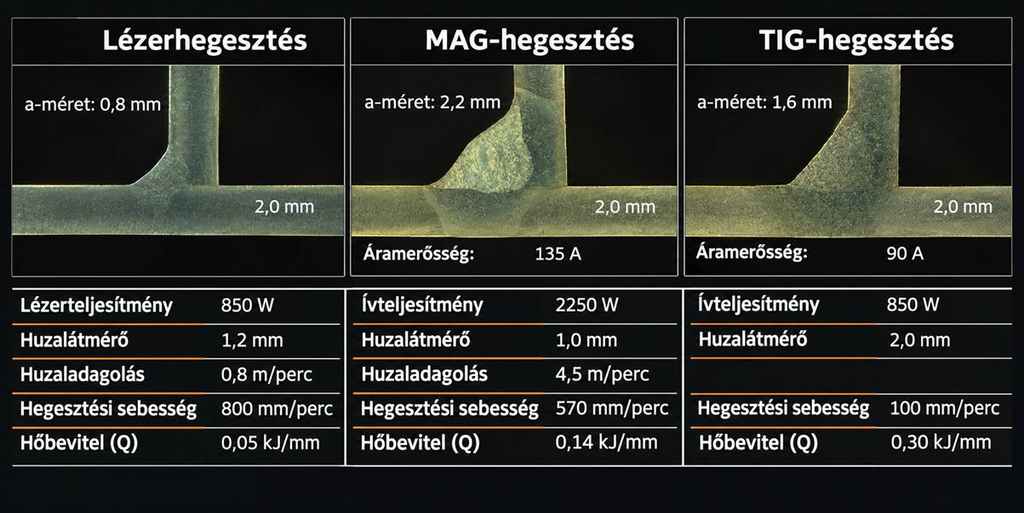
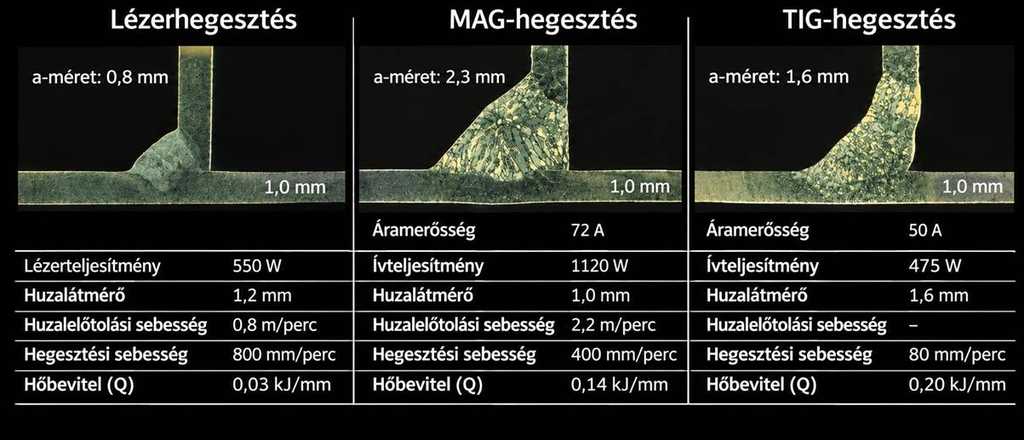
Fontos hangsúlyozni, hogy ezek az eredmények nem jelentenek minden alkalmazásra érvényes, általános megtakarítási arányt, mivel a vizsgált varratok torokvastagsága eltérő volt.
A 2 mm vastagságú acéllemezen végzett vizsgálat során a lézerhegesztéssel készült varrat torokvastagsága 0,8 mm, a MAG-hegesztésé 2,2 mm, míg a TIG-hegesztésé 1,6 mm volt.
Éppen ezért fontos, hogy a beruházás megtérülését mindig az adott gyártási körülmények alapján számítsuk ki.
Ha egy gyártóvállalat figyelembe veszi a tényleges hegesztőhuzal- és védőgázárakat, valamint az évente elkészített varratok számát, akkor a grammokban és literekben mért különbségek már konkrét költségekké alakíthatók.
A lézerhegesztés megtérülése
A FastBeam 3 lézerhegesztő berendezés beszerzését fontolgató vállalatok számára a beruházás megtérülésének kiszámításakor nem elegendő csupán a hegesztési sebességet figyelembe venni.
A pontosabb megtérülési számításhoz az alábbi szempontokat is érdemes megvizsgálni:
- Éves gyártási mennyiség: Hány alkatrész készül évente, illetve hány méter hegesztési varratot kell elkészíteni?
- Hegesztési idő: Mennyi munkaidőt igényel a jelenleg alkalmazott hegesztési eljárás?
- Előkészítés és illesztés: Biztosítható-e az adott technológiához szükséges egyenletes és pontos illesztési minőség?
- Utómunka: Mennyi csiszolásra, tisztításra vagy felületkezelésre van szükség a hegesztést követően?
- Alakváltozások javítása: Mennyi munkaidőt vesz igénybe a hegesztés során deformálódott alkatrészek méretpontosságának helyreállítása?
- Javítások és selejt: Milyen gyakran van szükség a hibás varratok javítására, illetve mekkora a selejt aránya?
- Hozag- és segédanyagok: Mennyi hegesztőhuzalt, védőgázt és egyéb fogyóanyagot igényelnek az egyes eljárások?
- Energiafogyasztás: Mennyi villamos energiára van szükség egy késztermék előállításához?
- Beruházási költségek: Milyen kiadásokkal jár a berendezés beszerzése, a munkatársak betanítása, a karbantartás és a lézerbiztonsági követelmények teljesítése?
De mennyit ér valójában egyetlen felszabaduló gyártási óra a vállalat számára?
Egy olyan üzemben, ahol már hat hétre előre lekötötték a gyártókapacitást, 100 munkaóra megtakarítása lehetőséget teremthet további megrendelések vállalására, anélkül, hogy azonnal újabb műszakot kellene indítani vagy további hegesztő munkaállomást kellene kialakítani.
A hegesztési folyamat hatékonyabbá tétele így közvetlenül hozzájárulhat a vállalat üzleti növekedéséhez.
Három gyártóüzem, három különböző megtérülési lehetőség
Képzeljünk el három gyártóvállalatot, amelyek ugyanannak a lézerhegesztési technológiának a bevezetését fontolgatják.
Bár a berendezés ugyanaz, a várható előnyök és a megtérülés szempontjai jelentősen eltérhetnek.
1. Nagy sorozatban gyártó beszállító
A vállalat évente több ezer hasonló lemezalkatrészt és szerkezeti egységet gyárt, jól tervezhető, egyenletes illesztési pontosság mellett.
Ebben a környezetben már az is jelentős különbséget eredményezhet, ha egy-egy hegesztési művelet öt-tíz másodperccel rövidebb ideig tart.
A gyorsabb hegesztés, az alacsonyabb hozag- és segédanyag-felhasználás, valamint a kevesebb utómunka együttesen számottevő kapacitást szabadíthat fel éves szinten.
Ennél a vállalatnál a legnagyobb előnyt a gyártási teljesítmény növelése jelentheti.
2. Rozsdamentes acélszerkezeteket gyártó vállalat
Ebben az üzemben kisebb sorozatok készülnek, de a varratok megjelenése és a felületi minőség különösen fontos.
A gyártási folyamat jelentős részét a hegesztés utáni csiszolás, tisztítás és az esetleges alakváltozások javítása teszi ki.
Ilyen esetben a legnagyobb megtakarítást nem feltétlenül a gyorsabb hegesztés eredményezi.
Sokkal többet számíthat, ha a megfelelő technológia alkalmazásával csökkenthető az utómunkára fordított idő.
A legfontosabb előny tehát a hegesztést követő munkafolyamatok egyszerűsítése és időigényük csökkentése lehet.
3. Egyedi és kis sorozatú gyártással foglalkozó üzem
A vállalat folyamatosan változó alkatrészeket, kisebb sorozatokat és eltérő illesztési pontosságot igénylő szerkezeteket gyárt.
Egy bemutató során a lézerhegesztés sebessége meggyőző lehet, de ez nem jelenti azt, hogy a technológia minden gyártási feladatnál ugyanolyan előnyöket biztosít.
Számos alkalmazásban továbbra is a MAG- vagy a TIG-hegesztés lehet a megfelelőbb választás.
Ennél a vállalatnál ezért nem az a cél, hogy minden meglévő hegesztési eljárást lézerhegesztéssel váltsanak ki.
A legfontosabb feladat azoknak az alkalmazásoknak a megtalálása, amelyeknél a lézerhegesztés valóban hatékonyabb és gazdaságosabb megoldást kínál.
A lézerhegesztés nem váltja fel a MAG- és TIG-hegesztést
A technológia kiválasztásakor érdemes egy egyszerű kérdésből kiindulni:
Mely gyártási feladatainknál érhetnénk el nagyobb hatékonyságot, ha más hegesztési eljárást alkalmaznánk?
A Kemppi vizsgálatai azt mutatták, hogy az adott tesztkörülmények között a lézerhegesztés nagyobb hegesztési sebességet ért el, miközben a 200 mm hosszúságú próbavarratok elkészítéséhez kevesebb villamos energiát, védőgázt és hozaganyagot használt fel, mint a vizsgált MAG- és TIG-hegesztési eljárások.
Ez azonban nem jelenti azt, hogy minden gyártóvállalat számára ugyanaz a technológia lenne a legjobb választás.
A döntéshez először érdemes megvizsgálni, mennyi időt vesz igénybe egy-egy hegesztési művelet, majd ezt összevetni az éves gyártási mennyiséggel.
Ezután számításba kell venni az utómunkára és a javításokra fordított időt, valamint azt is, hogy a rendelkezésre álló hegesztési kapacitás mennyiben korlátozza a termelést.
Végül érdemes feltenni a kérdést: mit jelentene a vállalat számára, ha évente további 20, 100 vagy akár 500 órányi gyártókapacitás állna rendelkezésre?
Hiszen egy új hegesztési technológia valódi gazdasági előnyét nem önmagában a megtakarított idő határozza meg, hanem az, hogy a vállalat hogyan tudja hasznosítani a felszabaduló kapacitást.